


কিংডাও ক্রুটো প্লাস্টিক মেশিনারি কোং, লিমিটেড শানডং প্রদেশের সুন্দর এবং সমৃদ্ধ কিংদাও সিটিতে অবস্থিত। আমরা প্লাস্টিক উত্পাদন এক্সট্রুডার এবং ডাউন সহায়ক সরঞ্জাম উত্পাদন বিশেষজ্ঞ। প্লাস্টিক যন্ত্রপাতি উত্পাদন সম্পর্কে 20 বছরেরও বেশি অভিজ্ঞতার সাথে গ্রাহকদের প্রতি গুরুতর মনোভাব এবং একটি দায়বদ্ধ মানসিকতার সাথে আমরা দক্ষ একক - স্ক্রু এক্সট্রুডার উত্পাদন করতে ইউরোপীয় বিশেষজ্ঞদের এবং শত শত পরীক্ষামূলক ডেটাগুলির নকশা ধারণাগুলি শোষণ করি।
কেন আমাদের বেছে নিন
সমৃদ্ধ অভিজ্ঞতা
আমাদের সংস্থা 20 বছরেরও বেশি সময় ধরে প্লাস্টিক এক্সট্রুডার শিল্পে রয়েছে, সমৃদ্ধ অভিজ্ঞতা জোগাড় করেছে এবং ক্রমাগত নিজস্ব প্রযুক্তি এবং সরঞ্জামকে অনুকূল করে তোলে।
বিস্তৃত বাজার
আমাদের পণ্যগুলি কেবল চীনেই জনপ্রিয় নয়, বিদেশে এক ডজনেরও বেশি দেশে বিক্রি হয়েছে এবং আমরা যে সংস্থাগুলির সাথে সহযোগিতা করি তারা সারা বিশ্ব জুড়ে।
উচ্চ মানের পণ্য
আমাদের পণ্যগুলি পণ্যের গুণমান নিশ্চিত করার জন্য প্রেরণের আগে বেশ কয়েকটি পণ্য পরিদর্শন করবে। এবং আমাদের গ্রাহকদের জন্য আমাদের 100% গুণমানের নিশ্চয়তার দায়বদ্ধতা রয়েছে এবং আমরা উত্থাপিত যে কোনও মানের সমস্যার জন্য দায়বদ্ধ থাকব।
দুর্দান্ত পরিষেবা
পণ্য সম্পর্কে আপনার প্রশ্নের উত্তর দিতে, গ্রাহকদের অভিযোগ পরিচালনা করতে এবং গ্রাহকদের জন্য সমস্যা সমাধানের জন্য আমাদের প্রতিদিন অনলাইন গ্রাহক পরিষেবা রয়েছে। আমাদের গ্রাহক পরিষেবাও পণ্য ব্যবহারের উপর অনুসরণ করবে।
এই এক্সট্রুশন মেশিনগুলি কাঁচা প্লাস্টিক বা কাঁচামাল দিয়ে শুরু হয়, এটি গলে যায় এবং এটি একটি ফ্ল্যাট ডাইয়ের মাধ্যমে প্রেরণ করে। প্লাস্টিকের শীট এক্সট্রুশন লাইনটি একটি অবিচ্ছিন্ন প্লাস্টিকের ফিল্ম গঠন করে যা আবহাওয়া স্ট্রিপিং, প্লাস্টিকের প্যানেল এবং আরও অনেক কিছুর মতো বিভিন্ন ধরণের প্লাস্টিকের পণ্যগুলিতে ছাঁটাই করা যায়।
প্লাস্টিকের শীট এক্সট্রুশন লাইনের সুবিধা
ব্যয় - কার্যকর
প্লাস্টিকের শীট এক্সট্রুশন লাইনের সামগ্রিক প্রক্রিয়া সাশ্রয়ী মূল্যের। যেহেতু থার্মোপ্লাস্টিকগুলি ধাতু বা অন্যান্য উপকরণগুলির তুলনায় কম ব্যয়বহুল এবং কাজ করা সহজ, তাই প্রক্রিয়াটির ব্যয় হ্রাস পেতে পারে। অতিরিক্তভাবে, ব্যবহৃত এবং নিষ্পত্তি উভয়ই ইনজেকশন ছাঁচনির্মাণের মতো অন্যান্য প্লাস্টিকের উত্পাদন প্রক্রিয়াগুলির তুলনায় সস্তা।
উচ্চ - উত্পাদন খণ্ড এবং দক্ষ রান সময়
প্লাস্টিকের শীট এক্সট্রুশনে ব্যবহৃত মেশিনগুলি অবিচ্ছিন্নভাবে চলতে পারে। এর অর্থ হ'ল উত্পাদন সত্যিই থামার দরকার নেই। এই প্রক্রিয়াটি ব্যবহার করে উত্পাদন অল্প সময়ের মধ্যে প্রচুর পরিমাণে পণ্য উত্পাদন করতে পারে, যা ইনভেন্টরি ঘাটতির ঝুঁকি হ্রাস করে।
নমনীয় নকশা
প্লাস্টিকের শীট এক্সট্রুশন যে নমনীয়তা দেয় তা প্রায় অতুলনীয়। বিভিন্ন ডিজাইন তৈরি করতে অনেকগুলি উপকরণ ব্যবহার করা যেতে পারে। পিভিসি থেকে পলিথিলিন এবং আরও অনেক কিছু, এই পণ্যগুলি তৈরির জন্য ব্যবহৃত উপকরণগুলির সংখ্যা বিশাল। অধিকন্তু, বিভিন্ন আকার এবং আকারে মারা যাওয়া তৈরি করা সম্ভব, যা নির্মাতাদের সহজেই আপনার প্রয়োজনীয় সঠিক পণ্যটি তৈরি করতে দেয়।
সহজ সমাপ্তি
সমাপ্তি এবং সমাবেশ পরিষেবাগুলি সহজেই শীট এক্সট্রুশনের বানোয়াট প্রক্রিয়াতে যুক্ত করা যায়। - লাইন অপারেশনগুলির প্রয়োজন বা সমাপ্তি এবং সমাবেশ পরিষেবাগুলি, সেগুলি ন্যূনতম বিঘ্নের সাথে সম্পন্ন করা যেতে পারে।
ধারাবাহিকতা
শীট এক্সট্রুশন ব্যবহার করে উত্পাদন পণ্যগুলি সমস্ত অংশে ধারাবাহিক ক্রস - বিভাগগুলির জন্য অনুমতি দেয়, যা উচ্চ স্তরের মানের নির্দেশ করে। প্রক্রিয়াটি নিজেই কঠোর সহনশীলতা বজায় রাখে এবং বারবার কঠোর মানগুলি পূরণ করে এমন পণ্যগুলি তৈরি করতে সক্ষম হয়।
CO - এক্সট্রুশন
আপনার উত্পাদন প্রক্রিয়া হিসাবে শীট এক্সট্রুশন ব্যবহার করার সময়, আপনি CO - এক্সট্রুশনটি ব্যবহার করতে সক্ষম হন, যেখানে আপনি একসাথে দুটি বা আরও বেশি পলিমারকে এক্সট্রাক্ট করেন। এটি একক টুকরোতে বিভিন্ন বৈশিষ্ট্যযুক্ত জটিল পণ্য তৈরি করে, শেষ পর্যন্ত কার্যকারিতা বাড়িয়ে তোলে।
প্লাস্টিকের শীট এক্সট্রুশন লাইনের অ্যাপ্লিকেশন
প্যাকেজিং
প্যাকেজিং শিল্পে, প্লাস্টিকের শীট এক্সট্রুশন লাইন একটি প্রয়োজনীয় ভূমিকা পালন করে। এটি তাপ - সঙ্কুচিত ফিল্ম, খাবার - গ্রেড প্লাস্টিকের মোড়ক এবং আর্দ্রতা - প্রতিরোধী প্লাস্টিকের ব্যাগ সহ বিভিন্ন প্যাকেজিং উপকরণ তৈরিতে ব্যবহৃত হয়। এই উপকরণগুলি প্রয়োজনীয় সুরক্ষা সরবরাহ করে এবং অসংখ্য পণ্যের বালুচর জীবনকে প্রসারিত করে।
পাইপ এবং পাইপ
প্লাস্টিকের শীট এক্সট্রুশন লাইনটি প্লাস্টিকের পাইপ এবং নলগুলির উত্পাদনে ব্যাপকভাবে ব্যবহৃত হয়। এই পাইপগুলি এবং টিউবগুলি বিভিন্ন আকারে আসে এবং ছোট মেডিকেল টিউব থেকে সেচ এবং নিকাশী সিস্টেমে ব্যবহৃত বড় ব্যাসের পাইপ পর্যন্ত বিভিন্ন অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়।
উইন্ডো প্রোফাইল
উইন্ডো প্রোফাইলগুলি উত্পাদনের ক্ষেত্রে এক্সট্রুশন একটি গুরুত্বপূর্ণ প্রক্রিয়া। এই এক্সট্রুড প্রোফাইলগুলি টেকসই, ইনস্টল করা সহজ এবং বিভিন্ন আবহাওয়ার পরিস্থিতি সহ্য করতে পারে, যাতে তাদের নির্মাণ এবং বাড়ির উন্নতি প্রকল্পগুলির জন্য একটি দুর্দান্ত পছন্দ করে তোলে।
তার এবং তারের আবরণ
প্লাস্টিকের এক্সট্রুশনও তার এবং তারের আবরণের জন্য ব্যাপকভাবে ব্যবহৃত হয়। এক্সট্রুড প্লাস্টিক বৈদ্যুতিক নিরোধক এবং পরিবেশগত কারণগুলির বিরুদ্ধে সুরক্ষা সরবরাহ করে, তার এবং তারের দীর্ঘায়ু এবং কর্মক্ষমতা বাড়িয়ে তোলে।
সিল এবং গ্যাসকেট
প্লাস্টিকের শীট এক্সট্রুশন লাইনের মাধ্যমে উত্পাদিত সিল এবং গ্যাসকেটগুলি স্বয়ংচালিত এবং নির্মাণ সহ অনেক শিল্পে ব্যবহৃত হয়। এই সিলগুলি উচ্চ তাপমাত্রা এবং বিভিন্ন রাসায়নিকের বিরুদ্ধে প্রতিরোধী, বিভিন্ন সিস্টেমের সুরক্ষিত কার্যকারিতা নিশ্চিত করে।
3 ডি প্রিন্টিংয়ের জন্য ফিলামেন্টস
3 ডি প্রিন্টিং প্রযুক্তির উত্থানের সাথে সাথে প্লাস্টিকের শীট এক্সট্রুশন লাইনে একটি নতুন অ্যাপ্লিকেশন পাওয়া গেছে। 3 ডি প্রিন্টারে ব্যবহৃত ফিলামেন্টগুলি সাধারণত প্লাস্টিকের এক্সট্রুশন প্রক্রিয়াটির মাধ্যমে তৈরি করা হয়।
শীট এবং ফিল্ম উত্পাদন
কৃষি, নির্মাণ এবং ইলেকট্রনিক্স সহ অনেক শিল্পে ব্যবহৃত প্লাস্টিকের শীট এবং চলচ্চিত্রগুলি সাধারণত প্লাস্টিকের এক্সট্রুশন ব্যবহার করে তৈরি করা হয়। এই পণ্যগুলি নির্দিষ্ট বেধ এবং স্বচ্ছতার প্রয়োজনীয়তাগুলি পূরণ করতে কাস্টমাইজ করা যেতে পারে।
সিন্থেটিক ফাইবার
টেক্সটাইল শিল্প সিন্থেটিক ফাইবার উত্পাদনে প্লাস্টিকের এক্সট্রুশন ব্যবহার করে। এই ফাইবারগুলি তখন বিভিন্ন কাপড় এবং টেক্সটাইল তৈরিতে ব্যবহৃত হয়।
এক্সট্রুডার
এক্সট্রুডার হ'ল একটি মেশিন যা একটি উত্তপ্ত সিলিন্ডার সমন্বিত একটি অভ্যন্তরীণ মোটর চালিত স্ক্রু যা পলিমারকে প্লাস্টিকাইজ করে এবং পাম্প করে।
স্ক্রিন চেঞ্জার
স্ক্রিনটি পূর্ণ হয়ে গেলে মেশিনটি বন্ধ করে এড়াতে স্ক্রিন চেঞ্জারটি গলিত পলিমার থেকে অমেধ্যগুলি ফিল্টার করার জন্য একটি কম বা কম অবিচ্ছিন্ন ডিভাইস।
গিয়ার পাম্প
একটি গিয়ার পাম্প হ'ল একটি ডিভাইস যা দুটি ইন্টারমেসিং গিয়ারগুলি চালিত এবং ঘনিষ্ঠভাবে ঘনিষ্ঠভাবে ঘোরানো এবং ঘোরানো সহ}- যথাযথ ভলিউম্যাট্রিক আউটপুট সরবরাহ করতে ফিটিং হাউজিং। এক্সট্রুডারের কাছ থেকে অভিন্ন ইনপুট চাপ বজায় রাখতে এটি সাধারণত একটি উজানের চাপ নিয়ামক দিয়ে চালিত হয়।
স্ট্যাটিক মিক্সার
একটি স্ট্যাটিক মিক্সার হ'ল একটি যান্ত্রিক আবাসন যা স্থির ভ্যানগুলি ধারণ করে যা পলিমার প্রবাহকে ছোট স্রোতে বিভক্ত করে ডাইতে প্রবেশের আগে ইউনিফর্ম গলানো সান্দ্রতার জন্য পলিমার প্রবাহকে সমজাতীয় করার আগে তাদের পুনরায় সংযুক্ত করার আগে ছোট স্রোতে বিভক্ত করে।
Coextrusion ফিডব্লক
একটি কোএক্সট্রুশন ফিড ব্লক একটি ফ্ল্যাট শীট বা ফিল্ম এক্সট্রুশন ডাইয়ের পূর্ববর্তী একটি ডিভাইস, যা বিভিন্ন উপকরণ সহ বেশ কয়েকটি এক্সট্রুডারের প্রবাহকে ডাই থেকে উদ্ভূত একাধিক ইউনিফর্ম স্তরগুলিতে একত্রিত করে।


ফ্ল্যাট শীট মারা
একটি ফ্ল্যাট (কখনও কখনও টি বলা হয়) শীট এক্সট্রুশন ডাই হ'ল একটি উত্তপ্ত বিতরণ চেম্বার যা একটি কেন্দ্রীয় প্রবেশদ্বারে অভিন্ন গলিত পলিমার গ্রহণ করে এবং এটি পছন্দসই বেধের সমতল প্রস্থান শিটে সামঞ্জস্যযোগ্য ডাই ঠোঁটের মাধ্যমে এক্সট্রুড করে। এটিতে পুরো প্রস্থ জুড়ে অভিন্ন আউটপুট সরবরাহ করতে সহায়তা করার জন্য একটি অভ্যন্তরীণ সামঞ্জস্যযোগ্য সীমাবদ্ধ (চোকার) বার অন্তর্ভুক্ত থাকতে পারে। প্রধান ট্রান্সভার্সাল প্রবাহ উত্তরণকে বহুগুণ বলা হয়। এটিতে ইউনিফর্ম পলিমার বিতরণ সরবরাহে সহায়তা করার জন্য ভেরিয়েবল ক্রস - বিভাগ এবং টেপার থাকতে পারে।
রোল স্ট্যাক
রোল স্ট্যাক হ'ল একটি শীট নেওয়ার জন্য একটি কথোপকথন। এটিকে কখনও কখনও ক্যালেন্ডারও বলা হয় যা এটিও সাদৃশ্যপূর্ণ।
শীটটি ডিভাইস বন্ধ করুন -
শীটটি - বন্ধ করে সাধারণত তিনটি উল্লম্ব ওরিয়েন্টেড ক্রোম ধাতুপট্টাবৃত রোলগুলি নিয়ে থাকে, যার প্রতিটি নিজস্ব তাপমাত্রা নিয়ন্ত্রিত জল (বা কিছু উচ্চতর তাপমাত্রার ক্ষেত্রে অন্যান্য তরল) থাকে। এগুলি একটি চেইনের মাধ্যমে চালিত বা স্বতন্ত্রভাবে চালিত হতে পারে। মাঝারি রোলটি অবস্থানে স্থির করা হয় যখন বাইরের দুটি এর বিরুদ্ধে বায়ু বা হাইড্রোলিকসের মাধ্যমে চাপযুক্ত চাপ হয়। ইউনিটটি সাধারণত পাতলা শীটের জন্য স্ট্যাক এবং ঘন শিটের জন্য স্ট্যাক করা হয়। এছাড়াও ঝোঁকযুক্ত এবং অফসেট রোল সংস্করণ রয়েছে, এবং অতিরিক্ত নন - সহ অন্যরা উচ্চতর কুলিং ক্ষমতার জন্য কুলিং রোলগুলির সাথে যোগাযোগ করে।
এক্সট্রুডার হোস্টের তাপমাত্রা নিয়ন্ত্রণ
থার্মোপ্লাস্টিকের বিকৃতি বৈশিষ্ট্য অনুসারে তারের এবং তারের নিরোধক এবং শিথিংয়ের প্লাস্টিকের এক্সট্রুশনটি একটি সান্দ্র প্রবাহের অবস্থায় চালিত হয়। স্ক্রু এবং ব্যারেলের বাহ্যিক গরম করার প্রয়োজন ছাড়াও, যা প্লাস্টিকের কাছে গলে যাওয়া এবং এক্সট্রুডের জন্য সংক্রমণ করা হয়, প্লাস্টিকের এক্সট্রুডিংয়ের সময় স্ক্রু নিজেই উত্পন্ন তাপও প্রয়োজন। অতএব, হিটারটি খোলার এবং বন্ধ হওয়া সহ হোস্টের তাপমাত্রা সামগ্রিকভাবে বিবেচনা করা উচিত। এটি শীতল করার জন্য স্ক্রুটির এক্সট্রুশন তাপ ওভারফ্লোয়ের ফ্যাক্টরটি বিবেচনা করা প্রয়োজন এবং কার্যকর শীতল সুবিধাগুলি অবশ্যই থাকতে হবে।
এক্সট্রুডারের চাপ নিয়ন্ত্রণ
প্লাস্টিকের শীট এক্সট্রুশন লাইন হেডের এক্সট্রুশন পরিস্থিতি প্রতিফলিত করার জন্য, এক্সট্রুশনের সময় মাথার চাপ সনাক্ত করা প্রয়োজন। যেহেতু গার্হস্থ্য এক্সট্রুডারের মাথা চাপ সেন্সর নেই, তাই স্ক্রু এক্সট্রুশনের পরে থ্রাস্টের পরিমাপটি সাধারণত মাথার চাপের পরিবর্তে ব্যবহৃত হয়। পরিমাপে, স্ক্রু লোড টেবিলটি এক্সট্রুশন চাপের আকারটি সঠিকভাবে প্রতিফলিত করতে পারে। এক্সট্রুশন চাপের ওঠানামাও অস্থির এক্সট্রুশন মানের কারণগুলির মধ্যে একটি গুরুত্বপূর্ণ কারণ। এক্সট্রুশন চাপের ওঠানামা এক্সট্রুশন তাপমাত্রা, কুলিং ডিভাইসের ব্যবহার এবং অবিচ্ছিন্ন অপারেশন সময়ের দৈর্ঘ্যের মতো কারণগুলির সাথে ঘনিষ্ঠভাবে সম্পর্কিত।
স্ক্রু গতি নিয়ন্ত্রণ
স্ক্রু গতির সামঞ্জস্য এবং স্থায়িত্ব হোস্ট ড্রাইভের অন্যতম গুরুত্বপূর্ণ প্রযুক্তিগত প্রয়োজনীয়তা। স্ক্রু গতি সরাসরি আঠার পরিমাণ এবং এক্সট্রুশন গতি নির্ধারণ করে। স্বাভাবিক উত্পাদনে, যতটা সম্ভব সর্বোচ্চ গতি এবং উচ্চ আউটপুট অর্জন করা সর্বদা বাঞ্ছনীয়। যখন এক্সট্রুডারের স্ক্রু গতি শুরু থেকে প্রয়োজনীয় কাজের গতিতে হওয়া প্রয়োজন, তখন উপলব্ধ গতি নিয়ন্ত্রণের পরিসীমাটি বড় হওয়া উচিত।
বাতাসের জন্য টেনশন নিয়ন্ত্রণ প্রয়োজন
বিভিন্ন লাইনের গতিতে তারের - আপ এবং খালি রিল থেকে সম্পূর্ণ রিল পর্যন্ত ধ্রুবক উত্তেজনা প্রয়োজনীয়তা নিশ্চিত করার জন্য, আশা করা যায় যে তারটি - আপ গ্রহণ করে এবং রিল ডিভাইসের তারের সংরক্ষণের জন্য একটি টেনশন অ্যাডজাস্টমেন্ট মেকানিজম রয়েছে, বা ধ্রুবক লাইন গতি সিস্টেম এবং আরও বেশি সিস্টেমকে আরও বিবেচনা করা হয়।
ডান প্লাস্টিকের শীট এক্সট্রুশন লাইন নির্বাচন করা হচ্ছে
উত্পাদন প্রয়োজন এবং আউটপুট নির্ধারণ
উত্পাদন প্রয়োজনীয়তা এবং আউটপুট প্রয়োজনীয়তা বোঝা একটি প্লাস্টিকের শীট এক্সট্রুশন লাইন নির্বাচন করার প্রথম পদক্ষেপ। ফিল্মের ধরণ, বেধ, প্রস্থ এবং উত্পাদন ক্ষমতার মতো বিষয়গুলি শিল্পের দাবির সাথে এক্সট্রুশন লাইনের সক্ষমতাগুলির সাথে মেলে বিবেচনা করা উচিত।
শীট বৈশিষ্ট্য এবং উপকরণ সামঞ্জস্যতা
বিভিন্ন শীটগুলির জন্য নির্দিষ্ট বৈশিষ্ট্য যেমন নমনীয়তা, টেনসিল শক্তি এবং বাধা কর্মক্ষমতা প্রয়োজন। লক্ষ্য অ্যাপ্লিকেশনগুলির জন্য প্রয়োজনীয় শীট বৈশিষ্ট্যগুলি মূল্যায়ন করা এবং শীট এক্সট্রুশন লাইনটি কাঙ্ক্ষিত উপকরণগুলির সাথে সামঞ্জস্যপূর্ণ তা নিশ্চিত করা অপরিহার্য। একটি একক - স্তর বা মাল্টিলেয়ার শীট এক্সট্রুশন লাইনের জন্য বেছে নেওয়ার সিদ্ধান্তটি শীটগুলির কাঙ্ক্ষিত বৈশিষ্ট্য এবং উদ্দেশ্যযুক্ত অ্যাপ্লিকেশনগুলির উপর নির্ভর করে। মাল্টিলেয়ার এক্সট্রুশন বর্ধিত বাধা বৈশিষ্ট্য এবং বহুমুখিতা সরবরাহ করে, এটি এমন অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত করে তোলে যা বিশেষায়িত শীট বৈশিষ্ট্যগুলির প্রয়োজন।
অটোমেশন এবং প্রযুক্তির অগ্রগতি
শীট এক্সট্রুশন লাইনের দ্বারা প্রদত্ত অটোমেশন এবং প্রযুক্তি অগ্রগতির স্তরকে বিবেচনা করা উচিত। উন্নত নিয়ন্ত্রণ এবং পর্যবেক্ষণ সিস্টেমে সজ্জিত আধুনিক এক্সট্রুশন লাইনগুলি প্রক্রিয়া দক্ষতা উন্নত করে, মানুষের ত্রুটি হ্রাস করে এবং সামগ্রিক উত্পাদনশীলতা বাড়ায়। একটি নামী শীট এক্সট্রুশন লাইন প্রস্তুতকারক নির্বাচন করা যা - পরে বিক্রয় সহায়তা এবং পরিষেবাগুলি মসৃণ ক্রিয়াকলাপ এবং ন্যূনতম ডাউনটাইম নিশ্চিত করার জন্য গুরুত্বপূর্ণ। প্রম্পট এবং নির্ভরযোগ্য পরিষেবা নিশ্চিত করে যে কোনও সমস্যা তাত্ক্ষণিকভাবে সমাধান করা হয়েছে, উত্পাদনকে নির্বিঘ্নে চালানোর অনুমতি দেয়।
প্লাস্টিকের শীট এক্সট্রুশন লাইনে স্ক্রু কীভাবে সঠিকভাবে পরিষ্কার করবেন
সঠিক হিটিং ডিভাইসটি নির্বাচন করুন
প্লাস্টিক প্রসেসিং ইউনিটগুলির জন্য এটি পোড়া বা বেকিং দ্বারা স্ক্রু স্থির করে প্লাস্টিকের অপসারণ করার জন্য এটি সর্বাধিক সাধারণ এবং কার্যকর পদ্ধতি, তবে স্ক্রু পরিষ্কার করার জন্য এটি সম্পূর্ণরূপে এসিটাইলিন শিখা ব্যবহার করার অনুমতি নেই। অ্যাসিটিলিন শিখার তাপমাত্রা 3000 ডিগ্রি পৌঁছতে পারে। স্ক্রু পরিষ্কার করতে এসিটাইলিন শিখা ব্যবহার করা কেবল স্ক্রুটির ধাতব বৈশিষ্ট্যগুলিই ধ্বংস করবে না, তবে স্ক্রুটির যান্ত্রিক সহনশীলতাও উল্লেখযোগ্যভাবে প্রভাবিত করবে। স্ক্রুটির একটি নির্দিষ্ট অংশ বেক করার সময় যদি অ্যাসিটিলিন শিখা স্থায়ী নীল হয়ে যায় তবে এর অর্থ হ'ল স্ক্রুটির এই অংশের ধাতব কাঠামো পরিবর্তিত হয়েছে, যা এই অংশের পরিধানের প্রতিরোধের হ্রাস এবং এমনকি বেস ধাতু থেকে পরিধান প্রতিরোধের স্তরটি খোসা ছাড়িয়ে দেবে। এছাড়াও, এসিটিলিন শিখার সাথে স্থানীয় গরম করার ফলে স্ক্রুটির একপাশে অতিরিক্ত গরম হওয়ার কারণ ঘটবে, যার ফলে স্ক্রু বাঁকানো হবে। স্ক্রুটির সোজাতা বেশিরভাগ ক্ষেত্রে 0.01 মিমি মধ্যে থাকে। যখন স্ক্রুটি বেকড এবং অ্যাসিটিলিন শিখা দ্বারা ঠান্ডা করা হয়, তখন সাধারণত মূল সরলতায় ফিরে আসা কঠিন। সঠিক এবং কার্যকর পদ্ধতি: ব্যবহারের পরে অবিলম্বে স্ক্রু পরিষ্কার করতে একটি ব্লোটারচ ব্যবহার করুন। যেহেতু স্ক্রু প্রসেসিংয়ের সময় তাপ বহন করে, স্ক্রুটির তাপ বিতরণ এখনও অভিন্ন।
সঠিক ডিটারজেন্ট নির্বাচন করুন
আজ, অত্যন্ত উন্নত পণ্য অর্থনীতির সাথে, বাজারে বিভিন্ন ধরণের স্ক্রু ডিটারজেন্ট রয়েছে, যার বেশিরভাগ ব্যয়বহুল এবং বিভিন্ন প্রভাব রয়েছে। বাণিজ্যিক ডিটারজেন্ট ব্যবহার করবেন কিনা তা বিভিন্ন নির্মাতারা এবং উত্পাদন শর্তের উপর নির্ভর করে। প্লাস্টিক প্রসেসিং এন্টারপ্রাইজগুলি তাদের নিজস্ব উত্পাদন শর্ত অনুসারে স্ক্রু ডিটারজেন্ট তৈরি করতে বিভিন্ন রজনও ব্যবহার করতে পারে, যা ইউনিটের জন্য প্রচুর অর্থ সাশ্রয় করতে পারে।
সঠিক পরিষ্কারের পদ্ধতিটি নির্বাচন করুন
স্ক্রু পরিষ্কার করার প্রথম পদক্ষেপটি হ'ল খাওয়ানো প্লাগটি বন্ধ করা, অর্থাৎ হপারের নীচে খাওয়ানো বন্দরটি বন্ধ করা। তারপরে স্ক্রু গতি 15 - 25 আর/মিনিটে হ্রাস করুন এবং ডাইয়ের সামনের প্রান্তে গলিত প্রবাহ প্রবাহিত না হওয়া পর্যন্ত এই গতি বজায় রাখুন। ব্যারেলের সমস্ত হিটিং অঞ্চলের তাপমাত্রা 200 ডিগ্রি সেট করা হবে। ব্যারেল এই তাপমাত্রায় পৌঁছে গেলে অবিলম্বে পরিষ্কার করা শুরু করুন। বিভিন্ন এক্সট্রুশন প্রক্রিয়া অনুসারে (এক্সট্রুডারের সামনের দিকে অতিরিক্ত চাপের বিপদ হ্রাস করতে ডাই হেড অপসারণ করা প্রয়োজন হতে পারে), সুতরাং একটি ব্যক্তির দ্বারা পরিষ্কার করা অবশ্যই সম্পূর্ণ করতে হবে: অপারেটর নিয়ন্ত্রণ প্যানেল থেকে স্ক্রু গতি এবং টর্ক পর্যবেক্ষণ করে, যখন সিস্টেমের চাপ খুব বেশি না হয় তা নিশ্চিত করার জন্য এক্সট্রুশন চাপ পর্যবেক্ষণ করে। পুরো প্রক্রিয়া চলাকালীন, স্ক্রু গতি 20 আর/মিনিটের মধ্যে রাখা উচিত। লো-প্রেসার ডাইয়ের প্রয়োগে, প্রথমে পরিষ্কার করার জন্য ডাই অপসারণ করবেন না। যখন এক্সট্রুডেট পুরোপুরি প্রক্রিয়াজাত রজন থেকে রজন পরিষ্কার করার জন্য রূপান্তরিত হয়, তত্ক্ষণাত্ ডাই হেডটি বন্ধ করে সরিয়ে ফেলুন এবং তারপরে অবশিষ্টাংশ পরিষ্কার রজনকে প্রবাহিত করতে স্ক্রু (10 আর/মিনিটের মধ্যে) পুনরায় চালু করুন।
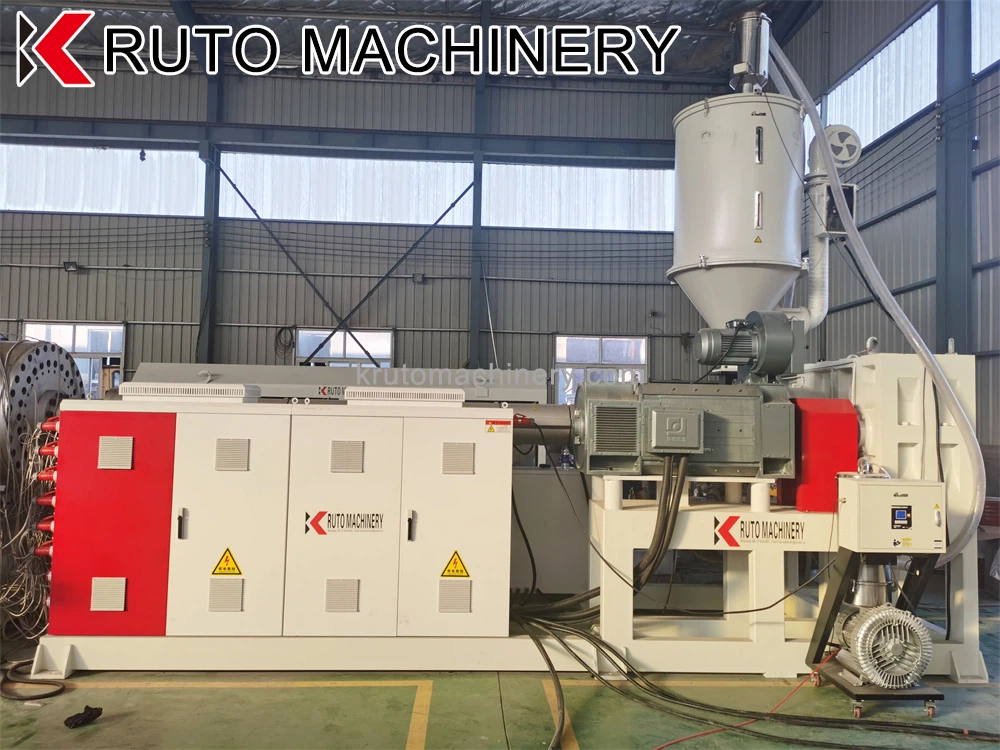
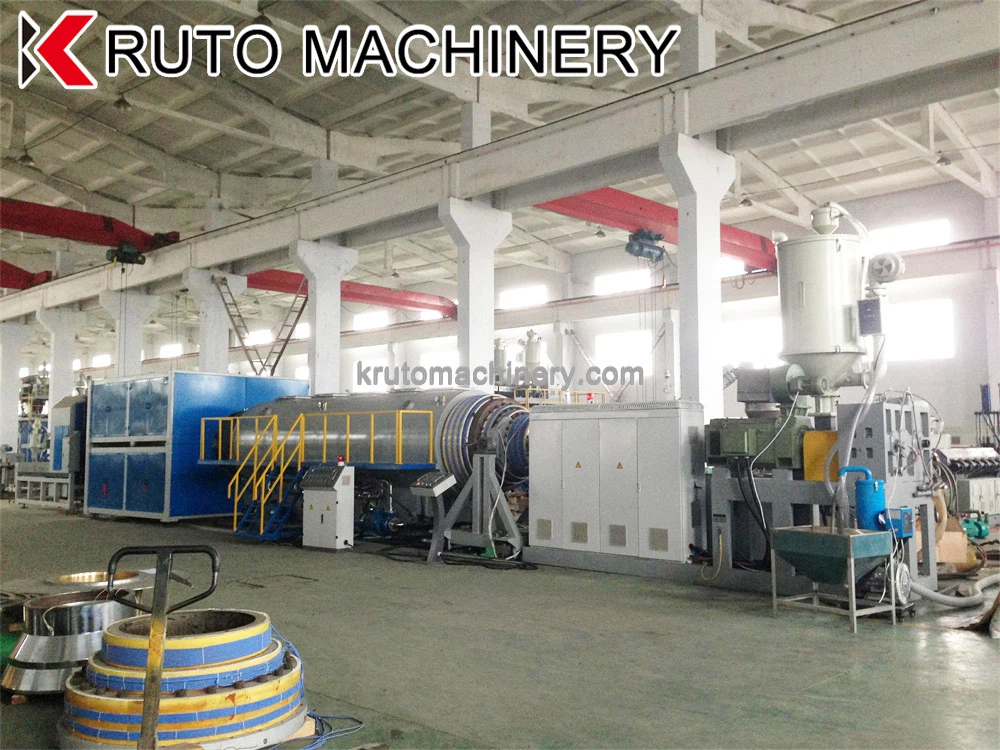
আমাদের কারখানা
আমাদের কারখানাটি কৌশলগতভাবে অবস্থিত, বিমানবন্দর এবং বন্দর থেকে 30 মিনিটের দূরে।


প্লাস্টিকের শীট এক্সট্রুশন লাইনে চূড়ান্ত FAQ গাইড
প্রশ্ন: কীভাবে প্লাস্টিকের শীট এক্সট্রুশন লাইনের ব্যারেলটি সঠিকভাবে পরিষ্কার করবেন
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের কার্যকরী নীতিটি কী কী?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের কার্যকারিতা কী?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের সুবিধাগুলি কী কী?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনে কোন প্লাস্টিক ব্যবহার করা হয়?
প্রশ্ন: এক্সট্রুশন দক্ষতা কীভাবে উন্নত করবেন?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের জন্য কোন তাপমাত্রার প্রয়োজন?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের জন্য উপাদান নির্বাচনের মানদণ্ডগুলি কী কী?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের মৌলিক বিষয়গুলি কী কী?
প্রশ্ন: প্লাস্টিকের শীট এক্সট্রুশন লাইনের রক্ষণাবেক্ষণ কী?
চীনের অন্যতম পেশাদার প্লাস্টিক শীট এক্সট্রুশন লাইন প্রস্তুতকারক এবং সরবরাহকারী হিসাবে, আমরা মানের পণ্য এবং ভাল পরিষেবা দ্বারা প্রদর্শিত। দয়া করে আমাদের কারখানা থেকে প্রতিযোগিতামূলক মূল্যে কাস্টমাইজড প্লাস্টিকের শীট এক্সট্রুশন লাইন কেনার আশ্বাস দিন।