

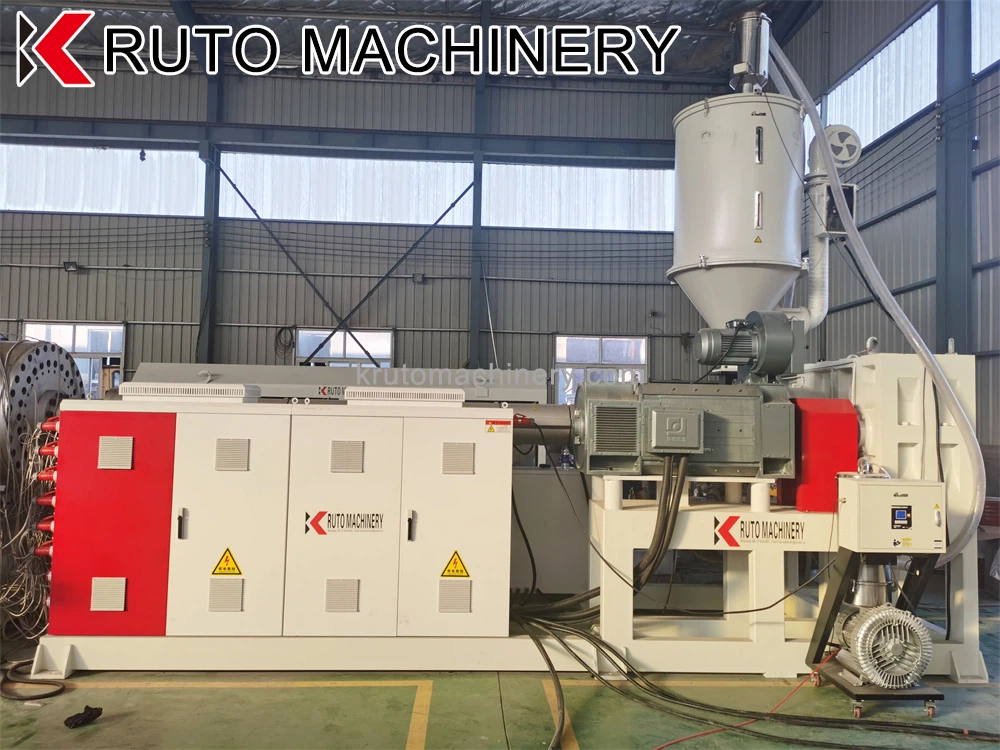
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইন


কিংডাও ক্রুটো প্লাস্টিক মেশিনারি কোং, লিমিটেড শানডং প্রদেশের সুন্দর সমুদ্র উপকূলীয় শহর কিংডাওতে অবস্থিত। আমরা প্লাস্টিক উত্পাদন এক্সট্রুডার এবং ডাউন সহায়ক সরঞ্জাম উত্পাদন বিশেষজ্ঞ। প্লাস্টিক যন্ত্রপাতি উত্পাদন সম্পর্কে 20 বছরেরও বেশি অভিজ্ঞতার পাশাপাশি গ্রাহকদের প্রতি গুরুতর মনোভাব এবং একটি দায়িত্বশীল মানসিকতার সাথে আমরা দক্ষ একক - স্ক্রু এক্সট্রুডার উত্পাদন করতে ইউরোপীয় বিশেষজ্ঞদের এবং শত শত পরীক্ষামূলক ডেটাগুলির নকশা ধারণাগুলি শোষণ করি।
কেন আমাদের বেছে নিন
সমৃদ্ধ অভিজ্ঞতা
আমাদের সংস্থা 20 বছরেরও বেশি সময় ধরে প্লাস্টিক এক্সট্রুডার শিল্পে রয়েছে, সমৃদ্ধ অভিজ্ঞতা জোগাড় করেছে এবং ক্রমাগত নিজস্ব প্রযুক্তি এবং সরঞ্জামকে অনুকূল করে তোলে।
বিস্তৃত বাজার
আমাদের পণ্যগুলি কেবল চীনেই জনপ্রিয় নয়, বিদেশে এক ডজনেরও বেশি দেশে বিক্রি হয়েছে এবং আমরা যে সংস্থাগুলির সাথে সহযোগিতা করি তারা সারা বিশ্ব জুড়ে।
উচ্চ মানের পণ্য
আমাদের পণ্যগুলি পণ্যের গুণমান নিশ্চিত করার জন্য প্রেরণের আগে বেশ কয়েকটি পণ্য পরিদর্শন করবে। এবং আমাদের গ্রাহকদের জন্য আমাদের 100% গুণমানের নিশ্চয়তার দায়বদ্ধতা রয়েছে এবং আমরা উত্থাপিত যে কোনও মানের সমস্যার জন্য দায়বদ্ধ থাকব।
দুর্দান্ত পরিষেবা
পণ্য সম্পর্কে আপনার প্রশ্নের উত্তর দিতে, গ্রাহকদের অভিযোগ পরিচালনা করতে এবং গ্রাহকদের জন্য সমস্যা সমাধানের জন্য আমাদের প্রতিদিন অনলাইন গ্রাহক পরিষেবা রয়েছে। আমাদের গ্রাহক পরিষেবাও পণ্য ব্যবহারের উপর অনুসরণ করবে।
উন্নত প্রযুক্তির সাথে ডিজাইন করা উত্পাদন লাইনটি মূলত বড় - ব্যাসের ফাঁকা প্রাচীর উইন্ডিং পাইপ উত্পাদন করার জন্য। ফাঁকা প্রাচীর উইন্ডিং পাইপ উত্পাদন লাইনের একটি অনন্য আকারের কাঠামো রয়েছে। সুতরাং এটিতে উচ্চ রিং দৃ ff ়তা এবং উচ্চ প্রভাবের শক্তি রয়েছে এবং এতে হালকা গুণমান, সহজ নির্মাণ, সহজ ইনস্টলেশন, বাহ্যিক চাপের প্রতিরোধের এবং আরও কিছু বৈশিষ্ট্য রয়েছে। পাইপের আয়ু 50 বছরেরও বেশি সময়। এটি সিমেন্ট পাইপ, cast ালাই লোহার পাইপ এবং সিরামিক পাইপের প্রতিস্থাপন পণ্য। এটির একটি বিস্তৃত অ্যাপ্লিকেশন সম্ভাবনা এবং বাজারের সম্ভাবনা রয়েছে।
ফাঁকা প্রাচীর বাতাসের পাইপ এক্সট্রুশন লাইনের সুবিধা
উচ্চ উত্পাদন দক্ষতা
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের অন্যতম উল্লেখযোগ্য সুবিধা হ'ল এর উচ্চ উত্পাদন দক্ষতা। যন্ত্রপাতিটি উন্নত বৈশিষ্ট্যগুলির সাথে ডিজাইন করা হয়েছে যা অবিচ্ছিন্ন এবং নিরবচ্ছিন্ন অপারেশনের জন্য অনুমতি দেয়, যার ফলে আউটপুট বৃদ্ধি পায়। উচ্চতর - গতি এক্সট্রুশন প্রক্রিয়াটি, মেশিনারিটির বৃহত পরিমাণে উপাদান হ্যান্ডেল করার দক্ষতার সাথে, এটি নিশ্চিত করে যে অল্প সময়ের মধ্যে প্রচুর পরিমাণে পাইপ উত্পাদন করা যায়। এই দক্ষতা এমন ব্যবসায়ের জন্য গুরুত্বপূর্ণ যা তাদের পণ্যগুলির জন্য কঠোর সময়সীমা এবং উচ্চ চাহিদা পূরণ করতে হবে।
নির্ভুলতা এবং গুণমান নিয়ন্ত্রণ
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনটি পরিশীলিত নিয়ন্ত্রণ ব্যবস্থা দিয়ে সজ্জিত যা উত্পাদন প্রক্রিয়াতে নির্ভুলতা নিশ্চিত করে। যন্ত্রপাতি তাপমাত্রা, চাপ এবং এক্সট্রুশনের গতি সঠিকভাবে নিয়ন্ত্রণ করতে পারে, যা উত্পাদিত পাইপগুলির গুণমানকে সরাসরি প্রভাবিত করে। প্রাচীরের বেধ, ব্যাস এবং পাইপগুলির দৈর্ঘ্যের ধারাবাহিকতা বজায় রাখা হয়, যার ফলে একটি অভিন্ন পণ্য যা শিল্পের মান পূরণ করে। যন্ত্রপাতিতে এমন বৈশিষ্ট্যগুলিও অন্তর্ভুক্ত রয়েছে যা বাস্তব - সময় পর্যবেক্ষণ এবং সমন্বয়গুলির জন্য অনুমতি দেয়, এটি নিশ্চিত করে যে সেট পরামিতিগুলি থেকে কোনও বিচ্যুতি অবিলম্বে সংশোধন করা হয়েছে।
উপাদান প্রক্রিয়াকরণে বহুমুখিতা
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের বহুমুখিতা আরেকটি উল্লেখযোগ্য সুবিধা। এটি পিভিসি, এইচডিপিই, পিপি এবং অন্যান্য সহ থার্মোপ্লাস্টিক উপকরণগুলির বিস্তৃত পরিসীমা প্রক্রিয়া করতে পারে। এই বহুমুখিতা নির্মাতাদের অতিরিক্ত যন্ত্রপাতি বা সরঞ্জামের প্রয়োজন ছাড়াই বিভিন্ন অ্যাপ্লিকেশনগুলির জন্য পাইপ উত্পাদন করতে দেয়। তদুপরি, বিভিন্ন ধরণের গ্রাহকের প্রয়োজন এবং পছন্দগুলি সরবরাহ করা বিভিন্ন আকার এবং আকারের পাইপ উত্পাদন করতে যন্ত্রপাতিগুলি কনফিগার করা যেতে পারে।
শক্তি দক্ষতা এবং ব্যয় সাশ্রয়
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনটি শক্তি দক্ষতার কথা মাথায় রেখে ডিজাইন করা হয়েছে। যন্ত্রপাতি traditional তিহ্যবাহী এক্সট্রুশন সিস্টেমের তুলনায় কম শক্তি গ্রহণ করে, যা ব্যবসায়ের জন্য উল্লেখযোগ্য ব্যয় সাশ্রয় করে। শক্তি - সংরক্ষণের বৈশিষ্ট্যগুলির মধ্যে রয়েছে উচ্চ - দক্ষতা মোটর, অনুকূলিত হিটিং সিস্টেম এবং বুদ্ধিমান নিয়ন্ত্রণ অ্যালগরিদম যা শক্তি খরচ হ্রাস করে। সময়ের সাথে সাথে, এই সঞ্চয়গুলি যন্ত্রপাতিতে প্রাথমিক বিনিয়োগকে অফসেট করতে পারে এবং ব্যবসায়ের সামগ্রিক লাভজনকতায় অবদান রাখতে পারে।
কম রক্ষণাবেক্ষণ এবং স্থায়িত্ব
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনটি উচ্চ - গুণমানের উপাদান এবং উপকরণগুলির সাথে নির্মিত যা এর স্থায়িত্ব এবং দীর্ঘায়ু নিশ্চিত করে। যন্ত্রপাতিটি ন্যূনতম পরিধান এবং টিয়ার সাথে অবিচ্ছিন্ন অপারেশনের কঠোরতা সহ্য করার জন্য ডিজাইন করা হয়েছে। নিয়মিত রক্ষণাবেক্ষণ সহজেই সম্পাদন করা যেতে পারে, ব্যবহারকারী - বান্ধব নকশা এবং যন্ত্রপাতিগুলির উপাদানগুলির অ্যাক্সেসযোগ্যতার জন্য ধন্যবাদ। এই স্বল্প রক্ষণাবেক্ষণের প্রয়োজনীয়তা কেবল অপারেশনাল ব্যয়কে হ্রাস করে না তবে ডাউনটাইমও হ্রাস করে, এটি নিশ্চিত করে যে উত্পাদন সময়সূচী ব্যাহত না হয়।
পরিবেশ বান্ধব
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইন পাইপ উত্পাদনের জন্য পরিবেশ বান্ধব বিকল্প। যন্ত্রপাতি ন্যূনতম বর্জ্য উত্পাদন নিয়ে কাজ করে এবং এক্সট্রুশন প্রক্রিয়া চলাকালীন উত্পাদিত স্ক্র্যাপ উপাদানগুলি পুনর্ব্যবহারযোগ্য এবং পুনরায় ব্যবহার করা যেতে পারে। এই বন্ধ - লুপ সিস্টেম প্লাস্টিকের পাইপ উত্পাদন পরিবেশগত প্রভাব হ্রাস করে এবং অনেক ব্যবসায়ের টেকসই লক্ষ্যগুলির সাথে একত্রিত হয়। অতিরিক্তভাবে, যন্ত্রপাতিগুলির শক্তি দক্ষতা তার সবুজ শংসাপত্রগুলিতে অবদান রাখে, কারণ এটি পাইপ উত্পাদনের সাথে সম্পর্কিত কার্বন পদচিহ্ন হ্রাস করে।
উন্নত অটোমেশন বৈশিষ্ট্য
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনটি উন্নত অটোমেশন বৈশিষ্ট্যগুলির সাথে আসে যা এর সক্ষমতা বাড়ায়। এই বৈশিষ্ট্যগুলির মধ্যে রয়েছে স্বয়ংক্রিয় উপাদান খাওয়ানো, কাটা এবং স্ট্যাকিং সিস্টেম যা ম্যানুয়াল শ্রমের প্রয়োজনীয়তা হ্রাস করে এবং উত্পাদন গতি বৃদ্ধি করে। অটোমেশনটিও নিশ্চিত করে যে উত্পাদন প্রক্রিয়াটি আরও সুসংগত এবং নির্ভুল, যা আউটপুট উচ্চমানের দিকে পরিচালিত করে। সম্পূর্ণ স্বয়ংক্রিয় উত্পাদন লাইন তৈরি করতে যন্ত্রপাতিটি অন্যান্য স্বয়ংক্রিয় সিস্টেমগুলির সাথে যেমন মান নিয়ন্ত্রণ সফ্টওয়্যার এবং ইনভেন্টরি ম্যানেজমেন্ট সিস্টেমগুলির সাথে সংহত করা যেতে পারে।
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের কার্যকরী নীতি
প্রথম: খাওয়ানো
প্লাস্টিকটি হপারে যুক্ত হওয়ার পরে, এটি নিজের ওজন দ্বারা বা জোরপূর্বক ফিডারের ক্রিয়াকলাপের অধীনে স্ক্রু খাঁজের স্থানটিতে প্রবেশ করতে পারে এবং স্ক্রু প্রান্তের ধাক্কা দিয়ে এগিয়ে ঠেলে দেওয়া হয়। তবে, যদি উপাদান এবং ধাতব হপারগুলির মধ্যে ঘর্ষণের সহগটি খুব বড় হয়, বা উপকরণগুলির মধ্যে অভ্যন্তরীণ ঘর্ষণ সহগটি খুব বড় হয়, বা হপারটির শঙ্কু কোণটি খুব ছোট হয় তবে ব্রিজিং এবং ফাঁকা নলটি হুপারে ধীরে ধীরে গঠন করবে এবং উপাদানগুলি মসৃণ হবে না। যখন গ্রাউন্ডটি খাঁজে প্রবেশ করে, এক্সট্রুশনটি থামাতে বা অত্যন্ত অস্থির হয়ে উঠতে বাধ্য হবে। অতএব, যদি এক্সট্রুশন উত্পাদনশীলতা অস্বাভাবিকভাবে হ্রাস করা হয় বা স্রাব না করা হয় তবে খাওয়ানোর শর্তটি পরীক্ষা করা এবং এমনকি হপারটির নকশা পরিবর্তন করা প্রয়োজন।
দ্বিতীয়: পরিবহন
তত্ত্ব অনুসারে, প্লাস্টিকটি স্ক্রু খাঁজে প্রবেশের পরে, প্রতিবার স্ক্রু ঘোরার সময় সমস্ত প্লাস্টিক একটি সীসা এগিয়ে নিয়ে যাবে। এই মুহুর্তে, আমরা স্থানান্তর হারকে 1 কল করি। তবে, প্রতিটি স্ক্রু জন্য, ফরোয়ার্ড ট্রান্সপোর্টের পরিমাণটি ব্যারেলের প্লাস্টিকের ঘর্ষণ ফ্যাক্টর এফবি এবং স্ক্রুতে প্লাস্টিকের ঘর্ষণ ফ্যাক্টর এফএসের উপর নির্ভর করে। এফবি যত বড় বা আরও ছোট এফএস, শক্ত প্লাস্টিকের পরিমাণ যা এগিয়ে নিয়ে যাবে। আরও। অসংখ্য পরীক্ষা -নিরীক্ষায় দেখা গেছে যে ধাতুতে রজনের ঘর্ষণ সহগ মূলত সিস্টেমের তাপমাত্রা এবং ধাতুর পৃষ্ঠের রুক্ষতা বা সিস্টেমের কাঠামো এবং আকৃতির উপর নির্ভর করে এবং এটি সিস্টেমের চাপ এবং উপাদান চলাচলের গতির সাথেও সম্পর্কিত।
তৃতীয়: সংক্ষেপণ
এক্সট্রুশন প্রক্রিয়া চলাকালীন প্লাস্টিকটি সংকুচিত করা একেবারে প্রয়োজনীয়। প্রথমত, প্লাস্টিক হ'ল তাপের একটি দরিদ্র কন্ডাক্টর। যদি কণাগুলির মধ্যে কোনও ব্যবধান থাকে তবে এটি সরাসরি তার তাপ স্থানান্তরকে প্রভাবিত করবে, এইভাবে গলানোর হারকে প্রভাবিত করে। দ্বিতীয়ত, এটি কেবল চাপের নীচে কণাগুলির মধ্যে থাকবে ধীরে ধীরে স্ক্রুটির দৈর্ঘ্য বরাবর বাড়ছে। হপার থেকে গ্যাস স্রাব করা হয়। অন্যথায়, ভিতরে বুদ্বুদগুলির কারণে পণ্যটি ত্রুটিযুক্ত বা অপচয় হবে। শেষ পর্যন্ত, উচ্চতর সিস্টেমের চাপটিও নিশ্চিত করে যে পণ্যটি কম।
স্ক্রুতে চাপের তিনটি কারণ রয়েছে:
1। কাঠামোতে, স্ক্রু খাঁজ গভীরতা ধীরে ধীরে অগভীর হয়ে যায় এবং উপাদানটি ধীরে ধীরে সংকুচিত হয়;
2। প্রতিরোধের উপাদান যেমন স্প্লিটার প্লেট, ফিল্টার নেট এবং মাথা স্ক্রু মাথার সামনে ইনস্টল করা হয়;
3। এটি ধাতব বিরুদ্ধে উপাদানের ঘর্ষণ দ্বারা সৃষ্ট স্ক্রুটির পুরো দৈর্ঘ্যের সাথে প্রতিষ্ঠিত চাপ। ডাইয়ের ক্রস - বিভাগীয় অঞ্চলটি যত ছোট হবে তত বেশি চাপের শিখর হবে এবং সর্বোচ্চ চাপ নাকের দিকে অগ্রসর হবে। সাধারণভাবে বলতে গেলে, চাপের শিখরটি মিটারিং বিভাগের সামনের দিকে বা সংক্ষেপণ বিভাগের পিছনে থাকে।
চতুর্থ: গলে যাওয়া
চাপ বাড়ার সাথে সাথে চলমান শক্ত প্লাস্টিকটি উত্তপ্ত ব্যারেল প্রাচীরের বিরুদ্ধে যোগাযোগ করে এবং ঘষতে থাকে। ব্যারেল প্রাচীরের কাছাকাছি প্লাস্টিকের উপাদানের তাপমাত্রা বাড়তে থাকে, গলনাঙ্কে পৌঁছে যায় এবং ব্যারেলের অভ্যন্তরের প্রাচীরের উপর ব্যারেলের একটি পাতলা স্তর গঠন করে। ফিল্মটি গলানোর পরে, শক্ত প্লাস্টিক গলানোর জন্য উত্তাপের দুটি উত্স রয়েছে। একটি হ'ল ব্যারেলের বাহ্যিক হিটার থেকে পরিবাহী তাপ এবং অন্যটি হ'ল বিভিন্ন গলিত গতির কারণে গলে যাওয়া ছবিতে উত্পন্ন শিয়ার (অভ্যন্তরীণ ঘর্ষণ)। গলানোর অগ্রগতির সাথে সাথে, যখন গলিত ফিল্মের বেধ স্ক্রু এবং ব্যারেলের মধ্যে ব্যবধানের চেয়ে বেশি হয়, চলমান সর্পিল প্রান্তটি গলিত ফিল্মটিকে স্ক্র্যাপ করে, অগ্রসরমান সর্পিল প্রান্তের সামনে একটি গলিত পুল গঠন করে। গলানোর প্রক্রিয়া চলাকালীন, গলিত পুলটি আরও প্রশস্ত এবং প্রশস্ত হয়ে ওঠে, যখন অবশিষ্ট শক্তটি অবশেষে অদৃশ্য না হওয়া পর্যন্ত সংকীর্ণ এবং সংকীর্ণ হয়ে যায়।
পঞ্চম: মিশ্রণ
এক্সট্রুশন প্রক্রিয়া চলাকালীন, উচ্চ চাপের মধ্যে, শক্ত উপাদানটি সাধারণত একটি ঘন শক্ত প্লাগে কমপ্যাক্ট করা হয়। যেহেতু শক্ত প্লাগের কণাগুলির মধ্যে কোনও আপেক্ষিক আন্দোলন নেই, তাই মিশ্রণটি কেবল আপেক্ষিক গতির সাথে গলে যাওয়ার স্তরগুলির মধ্যে তৈরি করা যেতে পারে।
ষষ্ঠ: নিষ্কাশন
এক্সট্রুশন প্রক্রিয়াতে, তিন ধরণের গ্যাস ছাড়ার জন্য রয়েছে, একটি হ'ল কণাগুলির মধ্যে বায়ু ইন্টারপোজ করা হয়, যতক্ষণ না স্ক্রু গতি খুব বেশি না হয়, সাধারণভাবে, গ্যাসের এই অংশটি ধীরে ধীরে হপার থেকে চাপ বাড়ানো যেতে পারে। যাইহোক, যখন ঘূর্ণনের গতি খুব বেশি থাকে, তখন উপাদানগুলি খুব দ্রুত এগিয়ে যায় এবং গ্যাস পুরোপুরি স্রাব হতে সক্ষম নাও হতে পারে, যার ফলে পণ্যটিতে বুদবুদ তৈরি হয়। দ্বিতীয় গ্যাস হ'ল বায়ু থেকে উপাদান দ্বারা সংশ্লেষিত আর্দ্রতা, যা উত্তপ্ত হলে জলীয় বাষ্প হয়ে যায়। এবং তৃতীয়টি হ'ল প্লাস্টিকের কণার অভ্যন্তরে কিছু উপকরণ যেমন কম আণবিক উদ্বায়ী, কম - গলানো প্লাস্টিকাইজার ইত্যাদি, যা ধীরে ধীরে এক্সট্রুশন প্রক্রিয়া চলাকালীন উত্পন্ন তাপের ক্রিয়াকলাপের অধীনে বাষ্পীভূত হয়। কেবলমাত্র যখন প্লাস্টিক গলে যায়, এই গ্যাসগুলি গলে যাওয়ার পৃষ্ঠের উত্তেজনা থেকে বাঁচতে পারে, তবে এই সময়ে, যেহেতু তারা হপার থেকে অনেক দূরে, তাই হপারের মাধ্যমে স্রাব করা যায় না। এই ক্ষেত্রে, একটি ভেন্টিং এক্সট্রুডার ব্যবহার করতে হবে।
ফাঁকা প্রাচীর ঘুরিয়ে পাইপ এক্সট্রুশন লাইনে সাধারণ সমস্যাগুলি সমাধান করা
উপাদান খাওয়ানোর সমস্যা
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশনের প্রাথমিক চ্যালেঞ্জগুলির মধ্যে একটি হ'ল ধারাবাহিক উপাদান খাওয়ানো নিশ্চিত করা। উপাদান খাওয়ানোর সমস্যাগুলির ফলে অসম এক্সট্রুশন হতে পারে, যা পাইপগুলিতে মাত্রিক বৈচিত্রের দিকে পরিচালিত করে। উপাদান খাওয়ানোর সমস্যার সাধারণ কারণগুলির মধ্যে অনুপযুক্ত উপাদান কন্ডিশনার, হপার ডিজাইনের সমস্যা এবং বেমানান উপাদান প্রবাহের হার অন্তর্ভুক্ত।
সমাধান
উপাদান খাওয়ানোর সমস্যাগুলি সমাধান করার জন্য, এক্সট্রুডারে প্রবেশের আগে কাঁচামালটি প্রয়োজনীয় তাপমাত্রা এবং আর্দ্রতার পরিমাণের সাথে সঠিকভাবে শর্তযুক্ত কিনা তা নিশ্চিত করা গুরুত্বপূর্ণ। ধারাবাহিক উপাদান প্রবাহের হার বজায় রাখতে হপারের নকশাকে অনুকূল করা এবং মনিটরিং সিস্টেমগুলি বাস্তবায়ন করা খাওয়ানোর সমস্যাগুলি হ্রাস করতে সহায়তা করতে পারে।


গলিত এবং সমজাতীয়করণ
উচ্চ - গুণমান পাইপ উত্পাদন করার জন্য ফাঁকা প্রাচীর ঘুরানো পাইপ উপাদানের অভিন্ন গলে যাওয়া এবং হোমোজেনাইজেশন অর্জন প্রয়োজনীয়। অপর্যাপ্ত গলে যাওয়া বা দুর্বল মিশ্রণের ফলে সংযোজন এবং বৈশিষ্ট্যগুলির অসম বিতরণ হতে পারে, যার ফলে নিকৃষ্ট পণ্যের গুণমান এবং কর্মক্ষমতা দেখা দেয়।
সমাধান
গলে যাওয়া এবং সমজাতীয়করণকে অনুকূল করতে, এক্সট্রুডার ব্যারেলের মধ্যে তাপমাত্রা প্রোফাইলটি সাবধানতার সাথে নিয়ন্ত্রণ করা অপরিহার্য। উপাদানের যথাযথ গলে যাওয়া এবং মিশ্রণ নিশ্চিত করতে ব্যারেল দৈর্ঘ্যের সাথে গরম এবং শীতল অঞ্চলগুলি সামঞ্জস্য করে এটি অর্জন করা যেতে পারে। তদ্ব্যতীত, স্ক্রু বা স্ট্যাটিক মিক্সারের মতো মিশ্রণ উপাদানগুলিকে অন্তর্ভুক্ত করা উপাদান সমজাতীয়করণ এবং বিতরণকে বাড়িয়ে তুলতে পারে।
ডাই ডিজাইন এবং ক্রমাঙ্কন
ডাই গলিত ফাঁকা প্রাচীর ঘুরিয়ে পাইপ উপাদানগুলিকে কাঙ্ক্ষিত পাইপের মাত্রায় আকার দেওয়ার ক্ষেত্রে গুরুত্বপূর্ণ ভূমিকা পালন করে। ডাই ডিজাইন বা ক্রমাঙ্কনযুক্ত সমস্যার ফলে পাইপ ব্যাস, প্রাচীরের বেধ এবং পৃষ্ঠের সমাপ্তির বিভিন্নতা হতে পারে, যার ফলে পণ্য ত্রুটি এবং কর্মক্ষমতা সমস্যা দেখা দেয়।
সমাধান
সামঞ্জস্যপূর্ণ পাইপের মাত্রা এবং পৃষ্ঠের গুণমান অর্জনের জন্য যথাযথ ডাই ডিজাইন এবং ক্রমাঙ্কন নিশ্চিত করা প্রয়োজনীয়। এটি প্রবেশদ্বার এবং প্রস্থান কোণ, জমির দৈর্ঘ্য এবং ডাই গ্যাপ সহ ডাই জ্যামিতির সূক্ষ্ম নকশা এবং অপ্টিমাইজেশনের মাধ্যমে অর্জন করা যেতে পারে। এক্সট্রুশনের সময় পাইপের মাত্রাগুলির সঠিক নিয়ন্ত্রণ নিশ্চিত করার জন্য ডাই অ্যাসেমব্লির নিয়মিত ক্রমাঙ্কন এবং রক্ষণাবেক্ষণ প্রয়োজনীয়।
শীতল এবং আকার
এক্সট্রুড পাইপের যথাযথ কুলিং এবং সাইজিং এর মাত্রিক স্থিতিশীলতা এবং যান্ত্রিক বৈশিষ্ট্যগুলি নিয়ন্ত্রণের জন্য গুরুত্বপূর্ণ। অপ্রতুল কুলিং বা আকার দেওয়ার ফলে সামগ্রিক পণ্যের গুণমান এবং কর্মক্ষমতা প্রভাবিত করে ওয়ার্পিং, সঙ্কুচিত বা অসম প্রাচীরের বেধের মতো সমস্যা দেখা দিতে পারে।
সমাধান
কুলিং এবং সাইজিং প্রক্রিয়াটিকে অনুকূল করে তোলা কুলিং রেট নিয়ন্ত্রণ এবং পাইপের পরিধি জুড়ে ইউনিফর্ম কুলিং বজায় রাখা জড়িত। সামঞ্জস্যযোগ্য প্রবাহের হার এবং তাপমাত্রা সহ জল বা এয়ার কুলিং সিস্টেম ব্যবহার করে এটি অর্জন করা যেতে পারে। ভ্যাকুয়াম বা চাপের আকারের হাতাগুলির মতো যথার্থ আকারের সরঞ্জামগুলি প্রয়োগ করা শীতল প্রক্রিয়া চলাকালীন পাইপের মাত্রাগুলির সঠিক নিয়ন্ত্রণ নিশ্চিত করতে সহায়তা করতে পারে।
এক্সট্রুশন লাইন রক্ষণাবেক্ষণ
ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের নিয়মিত রক্ষণাবেক্ষণ ডাউনটাইম প্রতিরোধ এবং ধারাবাহিক উত্পাদন গুণমান নিশ্চিত করার জন্য প্রয়োজনীয়। রক্ষণাবেক্ষণ অবহেলা করা সরঞ্জাম ব্যর্থতা, উত্পাদনশীলতা হ্রাস এবং উত্পাদন ব্যয় বৃদ্ধি করতে পারে।
সমাধান
এক্সট্রুশন লাইনটি সুচারুভাবে পরিচালিত রাখার জন্য রুটিন পরিদর্শন, পরিষ্কার করা, তৈলাক্তকরণ এবং উপাদান প্রতিস্থাপন অন্তর্ভুক্ত একটি বিস্তৃত রক্ষণাবেক্ষণের সময়সূচী বিকাশ করা প্রয়োজনীয়। কম্পন বিশ্লেষণ এবং তাপীয় ইমেজিংয়ের মতো ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ প্রযুক্তিতে বিনিয়োগ করা সম্ভাব্য সমস্যাগুলি সনাক্ত করতে সহায়তা করতে পারে তারা বড় সমস্যাগুলিতে বাড়ার আগে, ডাউনটাইম এবং উত্পাদন ক্ষতি হ্রাস করে।

ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনটি বেছে নেওয়ার সময় কী বিবেচনা করা উচিত
মান বাজারের শেষের শীর্ষ উদ্বেগ। কাঁচামালগুলির কারণগুলি বাদ দিয়ে, মেশিন অপারেশনটি পাইপের গুণমান এবং স্থায়িত্ব শুরু থেকে শেষ অবধি প্রভাবিত করতে পারে। হপারে মিশ্রণটি দক্ষ এবং পুঙ্খানুপুঙ্খ হওয়া দরকার এবং উপাদান বিতরণটি অভিন্ন হওয়া দরকার। যেহেতু পিভিসি তাপমাত্রার প্রতি অত্যন্ত সংবেদনশীল, তাই এক্সট্রুডারের তাপমাত্রা এবং চাপ নিয়ন্ত্রণ এবং স্ক্রু টর্ক নিয়ন্ত্রণটি প্লাস্টিকাইজেশন, যান্ত্রিক বৈশিষ্ট্য এবং পণ্যের মানের ভারসাম্য বজায় রাখার জন্য পাইপের জন্য অবশ্যই সুনির্দিষ্ট হতে হবে। তারপরে, ইউনিটগুলির বন্ধ - এর গতি এবং হ্যান্ডেলটি বিকৃতি এড়াতে সঠিক এবং স্থিতিশীল হওয়া দরকার।
উত্পাদন ক্ষমতা এবং দক্ষতা একটি উত্পাদন - ওরিয়েন্টেড কোম্পানির সাফল্যের মূল চাবিকাঠি। সুতরাং, ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনে বিবেচনা করার জন্য কয়েকটি কারণ রয়েছে। সর্বাধিক সুস্পষ্ট হ'ল মেশিনের অপারেশন গতি, যত দ্রুত উত্পাদন তত দ্রুত দক্ষতা তত বেশি। দ্বিতীয় ফ্যাক্টরটি হ'ল এক্সট্রুডার স্ক্রুটির দৈর্ঘ্য এবং সংখ্যা। ডাবল স্ক্রু ডিজাইন প্রক্রিয়াজাতকরণ ক্ষমতা উল্লেখযোগ্যভাবে বাড়িয়ে তুলতে পারে কারণ এটি একটি নির্দিষ্ট সময়ের মধ্যে আরও মিশ্রণগুলিকে সামঞ্জস্য করতে এবং প্রক্রিয়া করতে পারে। একই সময়ে, একটি দীর্ঘতর স্ক্রু এক্সট্রুডারে উপাদানের সংক্ষিপ্ত আবাসনের সময়ের বিরূপ প্রভাবগুলির বিরুদ্ধে লড়াই করতে পারে এবং আরও একজাতীয় গলে যায়। উন্নত নিয়ন্ত্রণ ব্যবস্থা, মনিটরিং সেন্সর এবং কম্পিউটারাইজড ইন্টারফেসগুলিও গুরুত্বপূর্ণ কারণ তারা উত্পাদন লাইনের বিভিন্ন অংশ এবং অপারেটরগুলির কার্যনির্বাহী দক্ষতার মধ্যে সমন্বয়কে অনুকূল করে তোলে।
বুদ্ধিমান প্রযুক্তি, সঠিক সেন্সর এবং অটোমেশনের সংহতকরণের সাথে পুরো উত্পাদন বিভাগটি পর্যবেক্ষণ, পরিচালনা করা এবং বাস্তব - সময়ে মানিয়ে নেওয়া যেতে পারে, সামগ্রিক বর্জ্য এবং শক্তি খরচ হ্রাস করে।
যেহেতু ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনগুলি অত্যন্ত প্রযুক্তিগত এবং ভারীভাবে ব্যবহৃত হয়, নির্ভরযোগ্য এবং পেশাদার - বিক্রয় সমর্থন প্রচুর অতিরিক্ত মান সরবরাহ করতে পারে। যখন মেশিনের ত্রুটিগুলি ঘটে তখন - পরে সুইফট বিক্রয় সমর্থন মেরামতের জন্য প্রয়োজনীয় সময়কে কমিয়ে দিতে পারে এবং তাই ক্লায়েন্টদের জন্য ডাউনটাইম ক্ষতি হ্রাস করতে পারে। প্রতিদিনের ক্রিয়াকলাপ চলাকালীন, বিক্রয় দলের পরে - পরে একটি প্রতিক্রিয়াশীল এবং পেশাদার ক্লায়েন্টদের মেশিনগুলির দক্ষতা এবং জীবনকাল উন্নত করার বিষয়ে প্রযুক্তিগত পরামর্শ দিয়ে সহায়তা করতে পারে, ফাঁকা প্রাচীরের উইন্ডিং পাইপ এক্সট্রুশন লাইনে দীর্ঘ - টার্ম আরওআই বাড়িয়ে তোলে।
আমাদের কারখানা
আমাদের কারখানাটি কৌশলগতভাবে অবস্থিত, বিমানবন্দর এবং বন্দর থেকে 30 মিনিটের দূরে।


ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের জন্য চূড়ান্ত FAQ গাইড
প্রশ্ন: ফাঁকা উইন্ডিং পাইপ উত্পাদন লাইনের বৈশিষ্ট্যগুলি কী কী?
প্রশ্ন: ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের কার্যকর অপারেশন কীভাবে?
প্রশ্ন: ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইনের যান্ত্রিক নীতিটি কী কী?
প্রশ্ন: পাইপ এক্সট্রুডার কীভাবে কাজ করে?
প্রশ্ন: এক্সট্রুডার ডাই কী করে?
প্রশ্ন: একজন এক্সট্রুডার এবং ইনজেকশন ছাঁচনির্মাণ মেশিনের মধ্যে পার্থক্য কী?
প্রশ্ন: আমার পাইপ এক্সট্রুডারটি কত ঘন ঘন পরিষ্কার করা উচিত?
প্রশ্ন: এক্সট্রুডার প্রক্রিয়াটি কী?
প্রশ্ন: বিভিন্ন শিল্পে প্লাস্টিক এক্সট্রুশন মেশিনের অ্যাপ্লিকেশনগুলি কী কী?
প্রশ্ন: একটি এক্সট্রুশন মেশিনের প্রধান অংশগুলি কী কী?
চীনে সর্বাধিক পেশাদার ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইন প্রস্তুতকারক এবং সরবরাহকারী হিসাবে, আমরা মানের পণ্য এবং ভাল পরিষেবা দ্বারা প্রদর্শিত। আমাদের কারখানা থেকে প্রতিযোগিতামূলক মূল্যে কাস্টমাইজড ফাঁকা প্রাচীর উইন্ডিং পাইপ এক্সট্রুশন লাইন কেনার আশ্বাস দিন।